Anwendungen
Fünf Anwendungen. Eine Plattform.
Gleiche Signale, gleiche Zeitbasis, gleiche Oberfläche. Jede Anwendung auf dieser Seite ist an realen Maschinen in unserem Labor entstanden – mit dem Ergebnis, das sie erreicht hat, und den Bedingungen, unter denen sie es erreicht hat.
Anwendung 01
Maschinenpark & OEE
Jede Maschine live – und ehrliche Zahlen.
Ein Blick auf den ganzen Maschinenpark: was läuft, was steht und warum. Maschinen ohne Schnittstelle bekommen ihren Zustand über einen nachgerüsteten Sensor – und wo etwas nicht gemessen ist, sagt der Bildschirm das, statt 0 % anzuzeigen.
Maschinenpark-Ansicht und Schichtberichte laufen jeden Tag an den Maschinen in unserem Labor – drei Steuerungsfamilien und eine Maschine ganz ohne Steuerung.
- Status aus der Steuerung – oder über einen Sensor abgeleitet und als abgeleitet gekennzeichnet
- Alarme im Klartext, Wort für Wort wie von der Steuerung gemeldet
- Teile und OEE je Maschine, Zeitleiste jeder Minute, Stillstände nach Dauer sortiert
- Nicht gemessen heißt „nicht berechenbar“ – nie eine erfundene 0 oder 100
Anwendung 02
Aufzeichnung auf einer Zeitachse
Alle Quellen synchron – und das Programm sagt, wo es ist.
Ein Drehversuch auf unserem Langdrehautomaten: ein Sensor am Spindelantrieb, Drehzahl, Vorschub und Override aus der Steuerung und die Meldungen des NC-Programms selbst – alles auf einer Zeitachse.
Weil das NC-Programm seine Abschnitte selbst meldet – Start, Einstechen, Drehen, Rückzug, Abstechen –, wird jeder Durchgang exakt gefunden, mit echtem Anfang und Ende – nichts muss geraten werden.
- Sensor- und Steuerungsdaten synchron, auf einer gemeinsamen Uhr
- Meldungen aus dem NC-Programm markieren jede Phase des Zyklus
- Jeder Durchgang exakt erkannt – Anfang und Ende aus dem Programm selbst
- Automatische Aufzeichnung: Die Box hält den richtigen Moment selbst fest
Anwendung 03
Prozess-Anomalie
Die Abweichung sehen, solange das Teil noch in der Maschine ist.
Wenn sich eine Aufbauschneide bildet und abbricht, springt die Schnittkraft – und der Antrieb zieht mehr Strom. Die Frage war: Sieht der Spindelstrom das, während der Bearbeitung, ohne neuen Sensor am Werkzeug?
Die Aufbauschneide beim Drehen
Zwölf Teile, je sechs Durchgänge, eine Schneide, eine Schnittbedingung. Nach jedem Teil kam die Schneide unters Mikroskop. Die Bewertung liegt etwa eine Sekunde nach dem Durchgang vor – berechnet aus dem Strom, den der Antrieb ohnehin zieht.
- Signal: Strom des Spindelantriebs – kein Sensor im Arbeitsraum
- Ergebnis etwa eine Sekunde nach Ende des Durchgangs
- Alle drei Teile mit Aufbauschneide gemeldet; die sauberen blieben ruhig
Laborergebnis
3 von 3
Aufbauschneiden erkannt · 0 Fehlalarme
Labor, Hanwha XD38II: 12 Teile × 6 Durchgänge, eine Schneide, eine Schnittbedingung; 9 Teile per Mikroskopfoto bewertet.
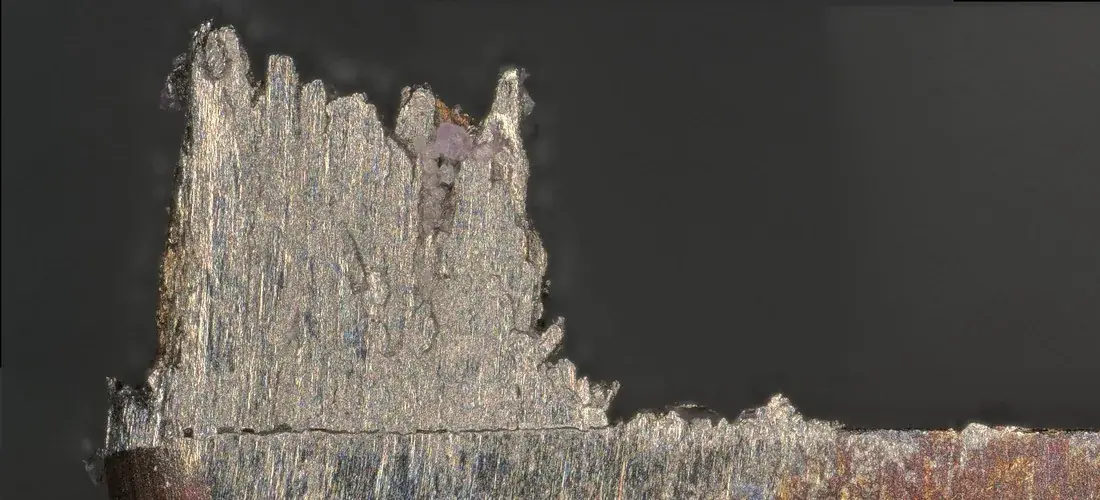 Teil 2-3 · Aufbauschneide
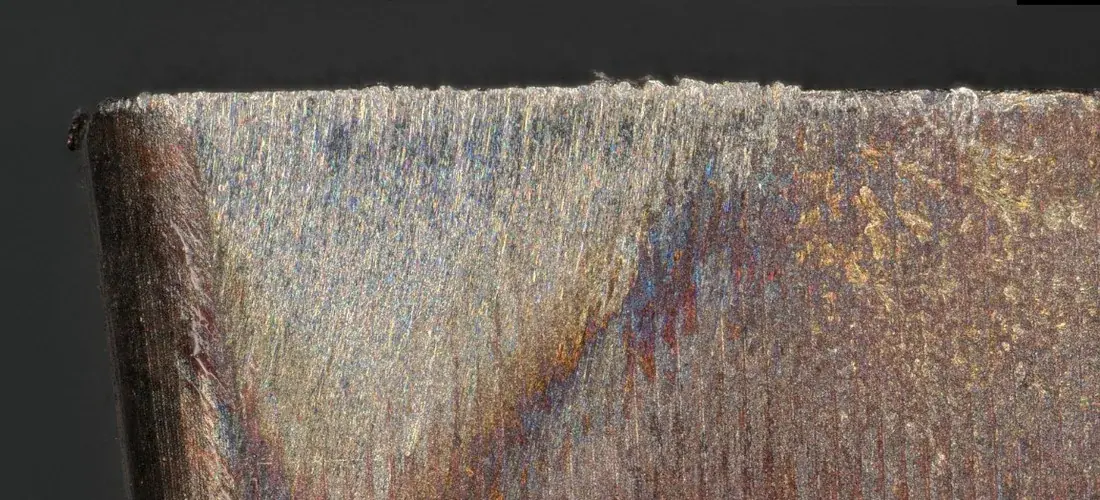 Teil 2-5 · sauber
Im Produkt: jeder Lauf gegen die guten Läufe
Die Aufbauschneide ist eine Bewertung. Im Produkt ist das allgemeiner: Jeder Programmlauf wird automatisch aufgezeichnet und mit den guten Läufen desselben Programms auf derselben Maschine verglichen – normal, beobachten oder Anomalie, und wo im Programm er anders war.
- Keine Qualitätsmessung, keine vorherige Bewertung der Teile, kein Anlernen – die Maschine ist ihre eigene Referenz
- Belastbar ab etwa acht Referenzläufen
- Gedacht für Serienprogramme, nicht für Einzelteile
- Das System zeigt eine Abweichung – ob das Teil schlecht ist, entscheidet ein Mensch
Anwendung 04
Qualitätsvorhersage
Die Rauheit nach jedem Hub – und der Werkzeugzustand aus einem Teil.
Beim Schleifen arbeiten Tausende Körner gleichzeitig und verändern sich mit jedem Hub; beim Drehen verschleißt die Schneide von Teil zu Teil. Beide Male ist die Frage dieselbe: In welchem Zustand ist der Prozess – jetzt, ohne anzuhalten und zu messen?
Schleifen: Rauheit nach jedem Hub
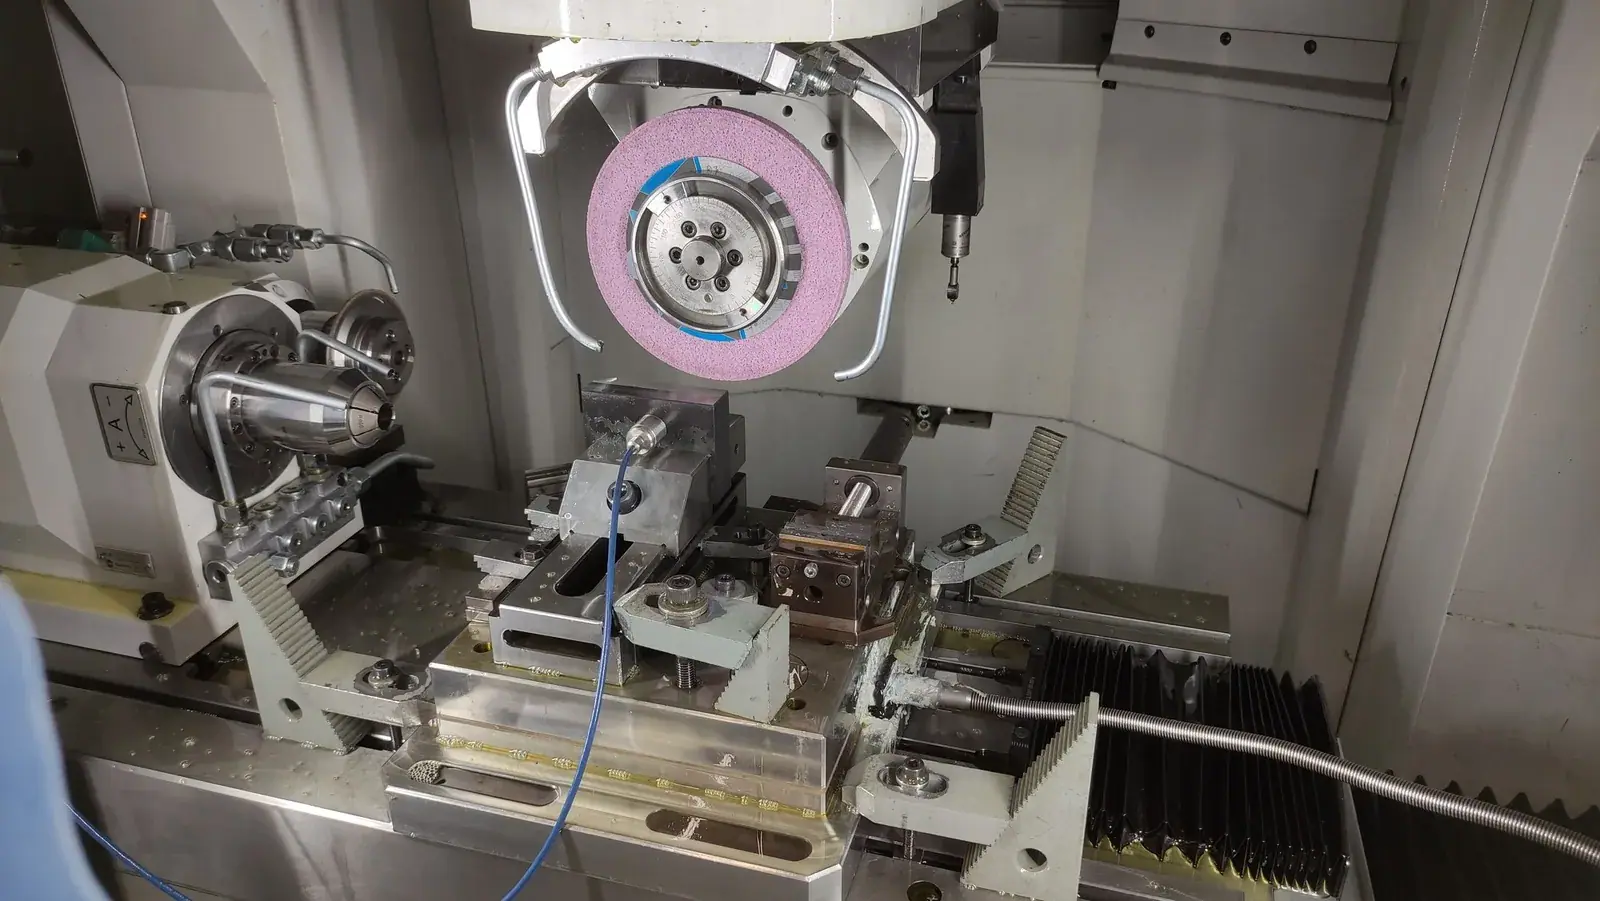
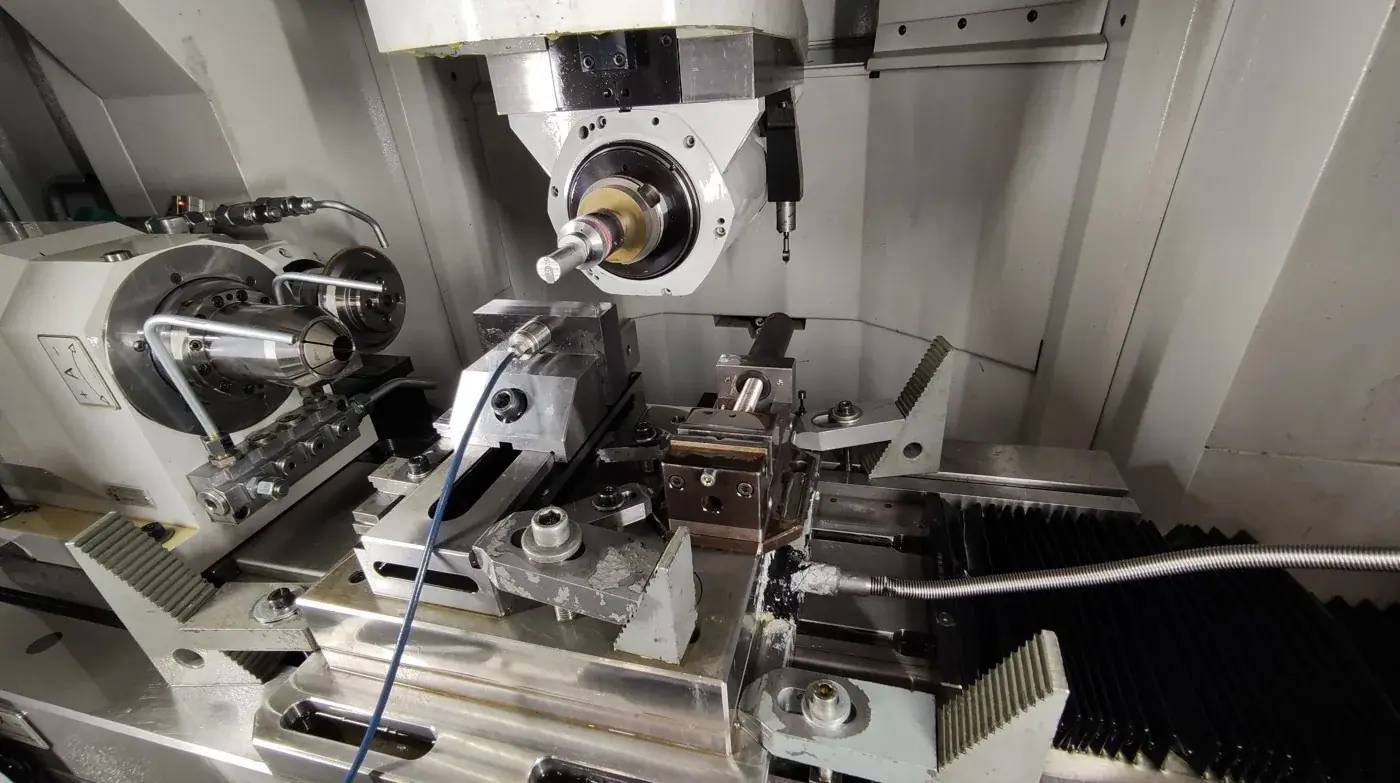
An unserer Fünf-Achs-Werkzeugschleifmaschine zeigen Sensoren an der Maschine, wie scharf die Scheibe ist – ausgewertet nur, solange sie wirklich schneidet. Aus diesem Zustand schätzt das System die Rauheit nach jedem Hub. Der Bediener misst ab und zu; jede Messung setzt die Schätzung neu auf.
- Eine Empfehlung nach jedem Hub: normal, messen oder abrichten
- Der Bediener setzt die Grenze – in die Maschine wird nichts geschrieben
- Fordert eine Messung an, wenn es unsicher ist, statt zu raten
Laborergebnis
13 nm
mittlere Abweichung der Rauheitsschätzung (Ra)
Labor, A.Haas Multigrind CB: Test im laufenden Betrieb über 121 Hübe nach dem Abrichten, 6 vom System angeforderte Messungen; das Modell kannte diesen Versuch nicht.
Drehen: Werkzeugzustand aus einem einzigen Teil
Ist die Schneide noch neu – oder schon verschlissen? Aus einem einzigen Teil, ohne Vorgeschichte und ohne Teilezähler: wie an einem Montagmorgen kennt das System nur das Teil, das gerade gelaufen ist. Das Signal ist der Spindelstrom beim Außendrehen.
- Strenger Test: Jeder Messtag wurde von einem Modell vorhergesagt, das diesen Tag nie gesehen hat
- Die zwei Fehler liegen genau an der Verschleißgrenze
- Das erste Teil jedes Tages wurde richtig erkannt
- Eine Schneide, ein Programm – der Pilot prüft mehrere Schneiden in der Produktion
Laborergebnis
73 von 75
Teilen richtig eingestuft (97 %)
Labor, Hanwha XD38II: eine Schneide, ein Programm, Verschleißgrenze VBmax 120 µm, 5 Messtage; sagt plötzliches Ausbrechen nicht voraus.
Anwendung 05
Assistent
Fragen in Alltagssprache – beantwortet in Ihrem Werk.
Welche Alarme kosten die meiste Zeit? Warum war die Auslastung gestern niedrig? Was sagt das Handbuch zu diesem Alarm? Der Assistent antwortet auf jeder Seite – mit einem Sprachmodell, das auf Ihrer eigenen Hardware läuft.
Der Assistent antwortet nicht aus dem Gedächtnis. Er liest dieselben Daten wie das Dashboard, mit den Berechtigungen der fragenden Person – und sagt es, wenn er etwas nicht beantworten kann.
- Läuft in Ihrem Werk – keine Cloud
- Liest Alarme, Stillstände, Auslastung und Zeitleiste wie das Dashboard
- Handbücher, Fachbücher und Arbeitsanweisungen – je Maschine oder für alle
- Antwortet mit Quellen und benennt, was fehlt
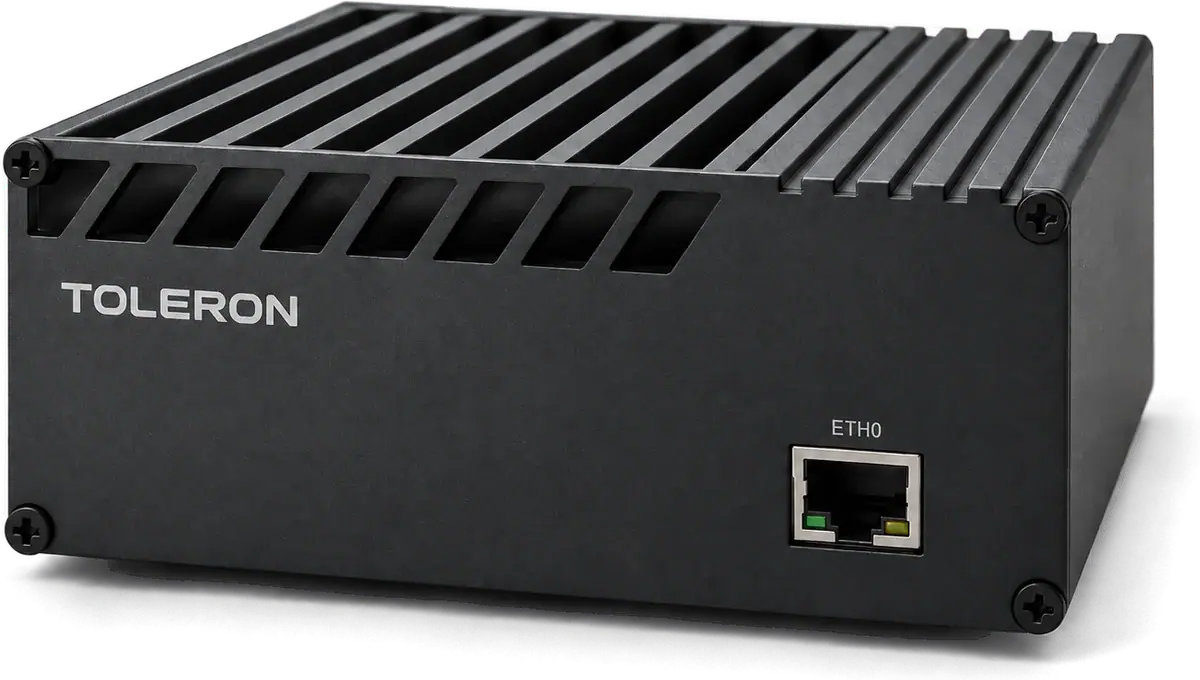
Eine Hardware
Alle fünf laufen auf denselben zwei Boxen.
Die EdgeBox erfasst, die KI-Box rechnet – im Schaltschrank, direkt neben der Maschine.
Zur Hardware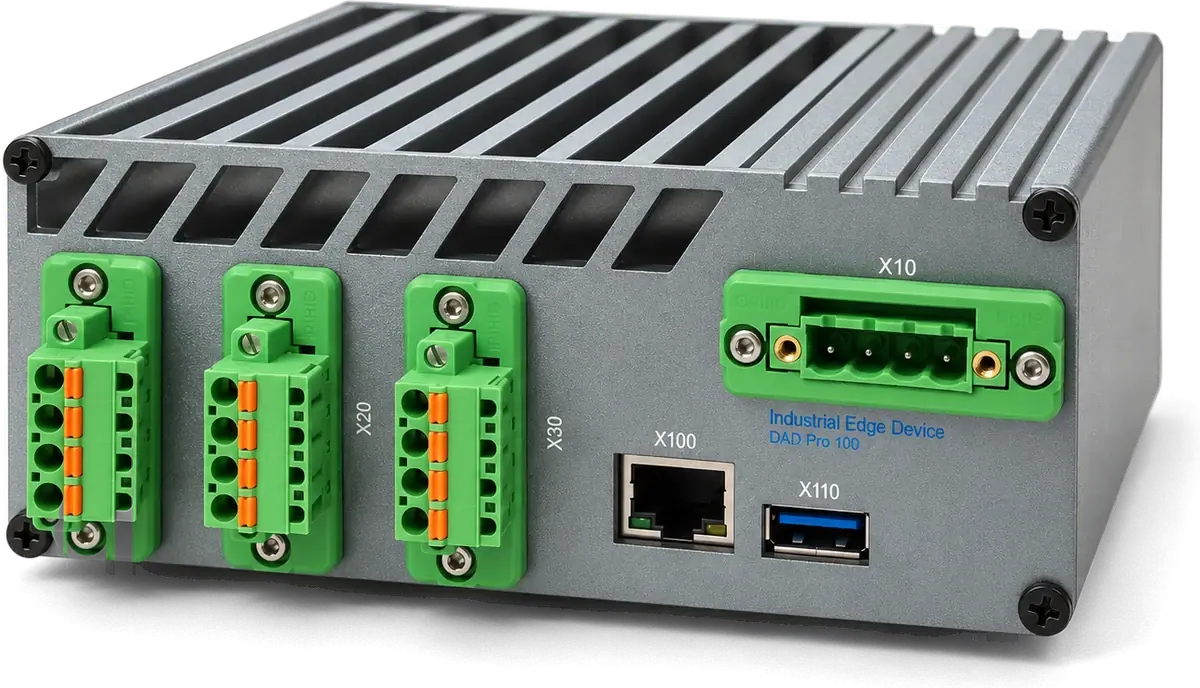
Im Pilot
Sie starten mit einer Anwendung – an Ihren Maschinen.
Ob die Modelle halten, zeigt erst eine echte Fertigung. Deshalb beginnt jeder Pilot mit einer klar abgegrenzten Anwendung und endet mit einem ehrlichen Abschlussbericht.
Alarmanalyse
Keine Hardware an der Maschine – das schnellste Ergebnis.
Prozess-Anomalie
Serienprogramme, ohne vorherige Bewertung der Teile – z. B. die Aufbauschneide.
Werkzeug- oder Scheibenzustand
Der höchste Nutzen – und der längste Weg.
Assistent
Fragen an die eigenen Daten, lokal beantwortet.
Jedes Ergebnis auf dieser Seite stammt aus unserem eigenen Labor am KSF in Tuttlingen: eine Maschine, ein Werkzeug bzw. eine Scheibe, definierte Bedingungen. Ob es in Ihrer Fertigung hält, findet genau ein Pilot heraus.
Über einen Pilot sprechenNächster Schritt
Bringen Sie Intelligenz in Ihre Maschinen.
Binden Sie bestehende CNC-Maschinen an, ohne Maschine oder Steuerung zu ersetzen. Wir starten mit einer Maschine, echten Daten und einem ehrlichen Abnahmelauf.